
Quanto custa uma parada não programada na sua planta por causa de corrosão? Para a maioria dos gestores industriais, a resposta envolve horas de produção perdidas, manutenção emergencial cara e, muitas vezes, substituição de equipamentos inteiros. O problema quase sempre começa antes: na escolha errada do sistema de proteção anticorrosiva.
Este artigo cobre tudo o que você precisa saber para escolher a tinta anticorrosiva certa para cada situação: os mecanismos da corrosão, os níveis de agressividade do ambiente, os sistemas de pintura recomendados por nível e como preparar a superfície para garantir aderência e durabilidade.
Por Que a Corrosão Destrói Equipamentos Industriais
A corrosão é uma reação eletroquímica. O metal perde elétrons para o ambiente ao seu redor, e o resultado é a degradação progressiva da estrutura. Em ambientes industriais, esse processo é acelerado por uma combinação de fatores que raramente aparecem isolados.
A umidade é o principal gatilho: a presença de água na superfície metálica cria o eletrólito necessário para a reação acontecer. Quanto maior a umidade relativa do ar, mais rápido o ataque. Em ambientes com condensação frequente ou exposição direta à chuva, o risco é ainda maior.
Agentes químicos amplificam o problema. Ácidos, bases, solventes e gases corrosivos como SO2 e H2S presentes em refinarias, indústrias químicas e plantas de tratamento de efluentes atacam o metal diretamente e também degradam a própria camada de tinta. O resultado é a perda de aderência e a formação de bolhas antes de qualquer sinal visível de ferrugem.
A temperatura cria ciclos de expansão e contração que abrem microfissuras na película de tinta. Essas fissuras são a porta de entrada para umidade e agentes químicos. Em equipamentos que operam em temperaturas elevadas ou sofrem choques térmicos frequentes, a escolha do sistema de revestimento precisa levar esse fator em conta desde o início.
A salinidade do ar, presente em indústrias costeiras e plataformas marítimas, é um acelerador agressivo. O cloreto de sódio penetra por qualquer falha na película e provoca corrosão sob a camada de tinta, sem sinal visível até que o dano já seja extenso.
Níveis de Agressividade: Como Classificar o Seu Ambiente
Antes de escolher qualquer sistema de proteção anticorrosiva, você precisa entender qual é o nível de agressividade do ambiente onde o equipamento vai operar. Ambientes diferentes exigem sistemas completamente diferentes, tanto em termos de número de demãos quanto de tipo de tinta.
A classificação prática vai de ambientes internos secos e controlados, onde a corrosão é mínima, até ambientes com exposição permanente a umidade, produtos químicos agressivos ou salinidade elevada, onde a corrosão é extremamente rápida sem proteção adequada.
Nível 1: Ambientes Internos com Baixa Umidade
São espaços internos com controle de temperatura e umidade: escritórios industriais, depósitos fechados, salas técnicas. A agressividade é mínima. A degradação é lenta e causada principalmente por umidade do ar, sem contaminantes químicos relevantes.
Exemplos típicos: estruturas metálicas internas de escritórios industriais, suportes de equipamentos em salas limpas, mobiliário metálico em áreas administrativas de fábricas.
Nível 2: Ambientes Externos com Baixa Poluição
Áreas externas em regiões rurais ou pequenos centros urbanos, com exposição à chuva e variação de temperatura, mas sem presença significativa de poluentes industriais ou salinidade. A taxa de corrosão é baixa, mas a exposição é contínua.
Exemplos típicos: portões e grades metálicas, estruturas externas em fazendas ou agroindústrias em regiões sem indústria pesada, equipamentos agrícolas em áreas internas de secagem.
Nível 3: Ambientes Urbanos e Industriais com Média Agressividade
Indústrias em áreas metropolitanas, plantas com exposição à poluição atmosférica moderada, fábricas de alimentos ou bebidas com condensação frequente. A presença de SO2, CO2 e umidade elevada acelera o processo. É o cenário mais comum na indústria metal-mecânica brasileira.
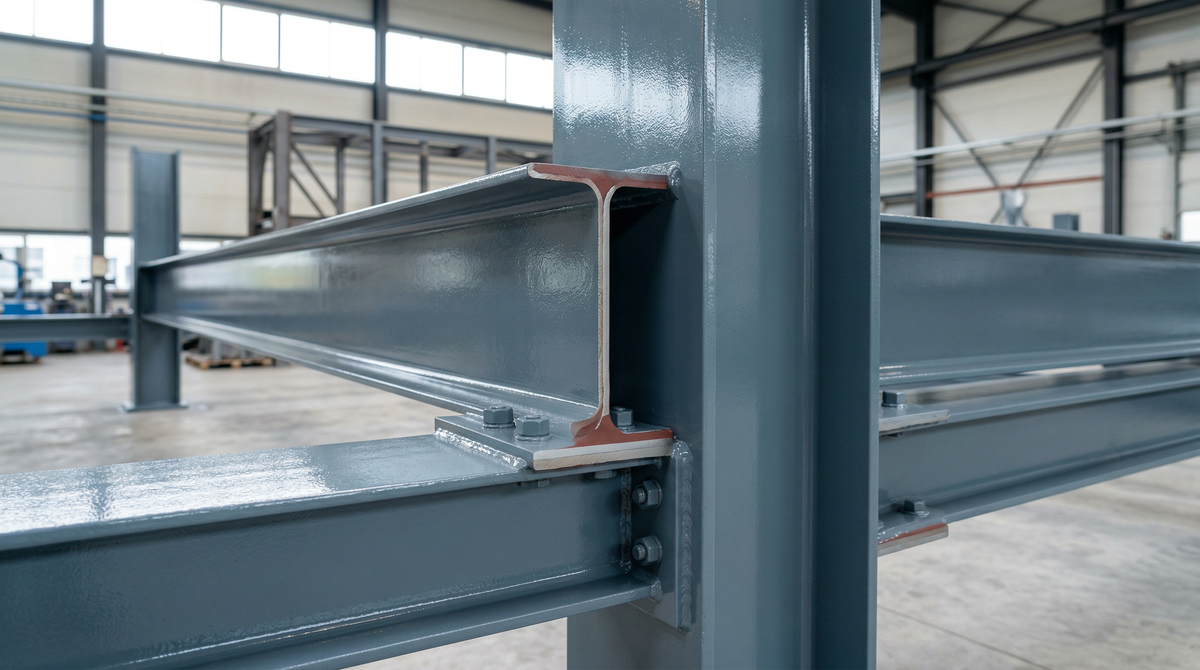
Exemplos típicos: estruturas de galpões industriais, colunas, vigas e equipamentos em fábricas da região do ABC paulista, linhas de produção em indústrias de papel e celulose, tanques de armazenamento em regiões urbanas.
Nível 4: Ambientes Industriais Severos e Regiões Costeiras
Plantas com alta concentração de agentes químicos moderados, umidade elevada constante ou exposição à brisa marítima com cloretos. A taxa de corrosão é alta e exige sistemas com múltiplas barreiras de proteção.
Para refinarias, estaleiros, indústrias químicas, plantas de tratamento de efluentes e indústrias de fertilizantes, esse é o sistema de referência.
Nível 5: Ambientes com Química Agressiva e Umidade Permanente
O cenário mais hostil. Exposição permanente a ácidos, bases, solventes ou submersão em água salgada. A corrosão sem proteção adequada pode destruir peças em semanas. Exige o sistema mais robusto disponível.
Exemplos típicos: plataformas offshore, tanques de produtos químicos, dutos submersos e plantas de mineração com ácidos no processo.
Sistemas de Pintura por Nível de Agressividade
A escolha do sistema correto de pintura anticorrosiva industrial combina o tipo de tinta, o número de demãos e a espessura total do filme seco. Não existe atalho: cada camada tem uma função específica dentro do sistema.
Tabela Comparativa: Sistemas de Proteção por Nível
| Nível | Ambiente | Sistema Recomendado | Demãos | Espessura Total (µm) |
|---|---|---|---|---|
| 1 - Baixo | Interno seco e controlado | Esmalte Sintético Premium | 1 a 2 | 80 a 120 |
| 2 - Baixo-médio | Externo com baixa poluição | Primer sintético + Esmalte | 2 a 3 | 120 a 200 |
| 3 - Médio | Urbano e industrial moderado | Primer Epoxi + Esmalte ou PU | 3 | 200 a 280 |
| 4 - Alto | Industrial severo e costeiro | Epoxi 2K + Intermediária Epoxi + PU | 4 | 280 a 360 |
| 5 - Muito alto | Química agressiva e umidade permanente | Epoxi rico em zinco + Epoxi 2K + PU alifático | 5 ou mais | 360 a 500 |
Sistema Nível 1: Esmalte Sintético Premium (80-120 µm)
Para ambientes internos com baixa agressividade, 1 a 2 demãos de esmalte sintético premium são suficientes. O esmalte forma uma barreira física contínua, oferece bom acabamento estético e é de fácil reaplicação. A linha de esmaltes da Eurolatina está disponível em toda a paleta RAL para padronização de cores em plantas industriais.
A preparação mínima exige limpeza química (remoção de graxa, óleo e sujeira) e lixamento da superfície para garantir aderência. Sem preparação adequada, mesmo o melhor esmalte não adere corretamente.
Sistema Nível 2: Primer Sintético + Esmalte (120-200 µm)
A adição de um primer sintético antes do esmalte de acabamento cria duas funções separadas: o primer protege o metal e promove aderência, o esmalte oferece barreira e acabamento. O sistema de 2 a 3 demãos alcança espessura entre 120 e 200 micrômetros.
Esse sistema é adequado para estruturas externas em regiões sem indústria pesada ou salinidade relevante. Portões, grades, cobertura metálica de armazéns e estruturas de suporte em agroindústrias são aplicações típicas.
Sistema Nível 3: Primer Epoxi + Esmalte ou PU (200-280 µm)
O primer epoxi oferece aderência superior ao metal, resistência química e proteção anticorrosiva muito mais robusta que primers sintéticos. Combinado com um esmalte de alta performance ou com um PU bicomponente no acabamento, esse sistema de 3 demãos alcança de 200 a 280 micrômetros.
Para ambientes urbanos e industriais com poluição moderada, esse é o sistema mínimo recomendado. O Epoxi Eurolack TME-727 é um epoxi bicomponente de alta aderência desenvolvido especificamente para essa função em estruturas metal-mecânicas. Ele oferece excelente resistência à umidade e agentes químicos na faixa de agressividade média.
Sistema Nível 4: Epoxi 2K + Intermediária + PU (280-360 µm)
Para ambientes industriais severos e costeiros, o sistema de 4 demãos com epoxi bicomponente, camada intermediária epoxi e acabamento em PU é a configuração padrão da indústria. Cada camada atua em uma frente de proteção diferente.
O epoxi bicomponente na base oferece aderência e resistência química. A camada intermediária aumenta a espessura total do sistema e reforça a barreira. O PU bicomponente no acabamento oferece resistência UV, flexibilidade e durabilidade superior em exposição externa. O PU Bicomponente TPUR-9023 da Eurolatina é a opção de acabamento para esse nível: resistência UV elevada, brilho duradouro e excelente performance em ambientes costeiros e industriais com alta umidade.
Explore a coleção completa de epoxis bicomponente para ver todas as opções disponíveis para esse nível de proteção.
Sistema Nível 5: Epoxi Rico em Zinco + Epoxi 2K + PU Alifático (360-500 µm)
O sistema mais robusto disponível combina três mecanismos de proteção diferentes. O epoxi rico em zinco na primeira camada oferece proteção catódica: o zinco é sacrificado no lugar do ferro, bloqueando a corrosão galvânica mesmo que a película seja arranhada. O epoxi 2K intermediário cria a barreira química e fisicamente resistente. O PU alifático no acabamento oferece resistência máxima a UV, ácidos diluídos e abrasão.
Com 5 ou mais demãos e espessura total entre 360 e 500 micrômetros, esse sistema é projetado para durar mais de 15 anos em condições extremas quando a preparação de superfície for executada corretamente.
Preparação de Superfície: A Base de Qualquer Sistema Anticorrosivo
Nenhum sistema de tinta anticorrosiva funciona sobre uma superfície mal preparada. A falha por falta de aderência é a mais comum em pintura industrial, e ela quase sempre começa na preparação. Uma superfície suja, oleosa ou com óxido solto garante a falha prematura do revestimento, independente da qualidade da tinta.
Limpeza Química
O primeiro passo é remover todo o contaminante solto: óleo, graxa, fluidos de corte, produtos químicos residuais. Use solventes adequados para o tipo de contaminante e garanta que a superfície esteja completamente limpa antes de qualquer operação mecânica. A limpeza química precede qualquer tipo de jateamento ou lixamento porque os abrasivos embetem contaminantes no metal se aplicados antes da limpeza química.
Limpeza Mecânica: Jateamento Sa 2.5 e Sa 3
Para sistemas de nível 3 a 5, o jateamento abrasivo é a preparação necessária. O grau Sa 2.5 (jato muito cuidadoso) remove toda a carepa, ferrugem e tinta anterior, deixando apenas manchas leves de sombra de óxido em no máximo 5% da superfície. É o mínimo exigido para sistemas epoxi.
O grau Sa 3 (jato ao metal branco) remove absolutamente todo o contaminante e deixa o metal com aparência metálica uniforme e brilhante. É exigido para sistemas de nível 5 com epoxi rico em zinco, pois qualquer resíduo contamina a interface catódica. Quanto mais alto o nível de agressividade do ambiente, mais crítica é a qualidade da preparação.
Para superfícies onde o jateamento não é viável, o lixamento mecânico com lixa de granulação adequada pode ser usado em sistemas de nível 1 e 2. A partir do nível 3, o jateamento abrasivo é fortemente recomendado para garantir a vida útil esperada do sistema.
O Custo da Corrosão e o ROI da Proteção Correta
O Brasil perde aproximadamente 4% do PIB por ano com corrosão: algo em torno de R$ 368 bilhões anuais. Esse número inclui manutenção corretiva, substituição de equipamentos, paradas não programadas e acidentes estruturais. A maior parte desse custo é evitável com a escolha e a aplicação correta do sistema de proteção.
Os dados do setor mostram que cada R$ 1,00 investido em proteção anticorrosiva adequada gera uma economia de R$ 4,27 em custos futuros de manutenção e substituição. Esse número considera o custo total do ciclo de vida do equipamento, não apenas o custo da tinta. Um sistema de proteção bem aplicado dura entre 5 e 15 anos dependendo do nível de agressividade, enquanto um retrabalho emergencial custa entre 3 e 6 vezes mais que a proteção preventiva.
O sistema correto aplicado uma vez custa menos e dura mais do que reaplicar o sistema errado ao longo da vida útil do equipamento.
Soluções Eurolatina para Cada Nível de Proteção
A Eurolatina desenvolve e fabrica tintas industriais em Franca/SP, com laboratórios próprios de P&D e padrão internacional de cores RAL. Toda a linha de proteção anticorrosiva para metal-mecânica está disponível diretamente no e-commerce, com preços visíveis sem necessidade de orçamento para pedidos padrão.
Para grandes volumes ou formulações customizadas, a equipe de desenvolvimento técnico está disponível para estruturar a solução ideal para o seu processo.
Para ambientes de nível 3 a 4, o Epoxi Eurolack TME-727 é o ponto de partida recomendado: alta aderência ao aço carbono e ferro fundido, excelente resistência à umidade e química moderada, disponível em toda a paleta RAL. Para o acabamento em ambientes costeiros e industriais severos, o PU Bicomponente TPUR-9023 oferece resistência UV e durabilidade superiores.
Acesse a coleção de epoxis bicomponente e a coleção de esmaltes industriais para ver todas as opções com especificações técnicas e preços. Para projetos de alto nível de agressividade ou volumes maiores, entre em contato com nossa equipe técnica.
Perguntas Frequentes
Qual é a diferença entre primer epoxi e primer sintético na proteção anticorrosiva?
O primer epoxi oferece aderência mecânica e química superior ao metal, resistência à umidade muito maior e compatibilidade com sistemas de alto desempenho. O primer sintético é adequado para ambientes de baixa a média agressividade. Para qualquer ambiente a partir do nível 3 (urbano e industrial), o primer epoxi é o recomendado.
Quantas demãos de tinta anticorrosiva são necessárias para proteger estruturas em área costeira?
Para áreas costeiras, o mínimo recomendado são 4 demãos com espessura total entre 280 e 360 micrômetros: primer epoxi bicomponente, camada intermediária epoxi e acabamento em PU bicomponente. Em regiões com brisa marítima direta, o sistema de 5 demãos com epoxi rico em zinco na base garante durabilidade acima de 10 anos.
Posso aplicar tinta epoxi diretamente sobre metal enferrujado?
Não. A preparação de superfície é obrigatória antes de qualquer sistema epoxi. Óxido solto e contaminantes químicos destroem a aderência da tinta e comprometem todo o sistema. Para sistemas de nível 3 em diante, o jateamento abrasivo grau Sa 2.5 é o mínimo exigido. Aplicar tinta sobre superfície mal preparada garante falha prematura e retrabalho mais caro que a proteção inicial correta.
O PU bicomponente pode ser usado como camada única de proteção anticorrosiva?
Não. O PU bicomponente é um produto de acabamento com excelente resistência UV e durabilidade superficial, mas não foi formulado para ser a única barreira contra corrosão. Ele precisa ser aplicado sobre um sistema de primer epoxi para cumprir sua função dentro do sistema anticorrosivo. Usado isolado, a vida útil do sistema será significativamente reduzida.
Como calcular a quantidade de tinta necessária para um projeto de pintura anticorrosiva?
O cálculo básico usa a área a pintar em m2 dividida pelo rendimento teórico da tinta em m2/L, ajustado por um fator de perda típico de 20 a 30% dependendo do método de aplicação. Para jato airless a perda é menor; para pincel e rolo a perda é mínima. Consulte sempre a ficha técnica do produto para o rendimento correto e calcule camada por camada conforme o sistema escolhido.
Conclusão
A escolha do sistema de tinta anticorrosiva certo é uma decisão de custo total ao longo da vida útil do equipamento. Um sistema subdimensionado falha antes do prazo, gera retrabalho caro e paradas não programadas. O caminho correto é avaliar o nível de agressividade do ambiente, especificar o sistema adequado e executar a preparação de superfície com rigor.
Acesse nossa linha completa de soluções para metal-mecânica e veja os preços direto no nosso e-commerce, sem necessidade de orçamento para pedidos padrão. Precisa de ajuda técnica para definir o sistema certo para o seu projeto? Fale com nossa equipe.
Compartilhar:
Esmalte Sintético Industrial: Guia Completo com Cores RAL e Quando Usar
Tinta Alta Temperatura: Guia Completo para Proteção até 600°C